

 ENG
Hvis du angiver en PMMA-pladelinje, en profillinje eller en blandingslinje til akrylpiller, er den første beslutning ikke skruediameteren. Det er varmehistorien. PMMA, eller polymethylmethacrylat, kaldes ofte akryl, og det opfører sig som en teknisk termoplast med høj klarhed, indtil det bliver overophedet, overskåret eller fodret med for meget fugt. Så kan det blive gult, danne geler eller producere bobler, der ødelægger den optiske kvalitet.
Den praktiske konklusion er enkel: en akryl PMMA-ekstruderingslinje bør vælges efter drejningsmomentdensitet, skruegeometri, vakuumventilation, tilførselsnøjagtighed, temperaturkontrol og pelletiseringsmetode, ikke ved motorkilowatt alene. Denne vejledning forklarer, hvad PMMA er, hvor ekstrudering passer, hvilke linjedetaljer der betyder noget, og hvad du skal verificere før køb.
Hvad akryl PMMA er, og hvorfor det er ekstruderet
PMMA er en gennemsigtig termoplast fremstillet af methylmethacrylat. Den er værdsat for optisk klarhed, stivhed, udendørs vejrbestandighed og overfladehårdhed. Ifølge offentliggjorte polymerdatablade har PMMA til generelle formål typisk en tæthed omkring 1,17 til 1,20 g/cm3, lystransmission nær 92 % og en varmeafbøjningstemperatur ofte i intervallet 80 til 100 °C, afhængigt af kvalitet. Det er ikke det samme som polycarbonat: PMMA er klarere og mere ridsefast, men det er mere skørt og mindre slagfast.
Ekstrudering betyder noget, fordi ikke alle PMMA-produkter er støbt. Støbte PMMA-plader fremstilles ved at hælde monomer mellem glasplader. Ekstruderede PMMA-plader, profiler, rør og forbindelser fremstilles ved at smelte og forme polymerpellets. Ekstrudering giver hurtigere cyklusser, strammere tykkelseskontrol og lettere kontinuerlig produktion. For blandere kan en dobbeltskrueekstruder også blande PMMA med slagmodificerende midler, UV-stabilisatorer, farvestoffer eller andre polymerer.
PMMA-karakterer og -behandlingsvindue
Akryl PMMA er ikke én enkelt opskrift. Generelle karakterer fokuserer på klarhed og stivhed. Slagmodificerede kvaliteter bytter en vis klarhed for sejhed. Varmebestandige kvaliteter hæver blødgøringspunktet, men indsnævrer behandlingsvinduet. Ekstruderingskvaliteter leveres normalt som pellets og kan allerede indeholde smøremidler eller stabilisatorer. Tabellen nedenfor opsummerer typiske køberovervejelser, ikke faste specifikationer.
| Karaktertype | Almindelig brug | Ekstrudering forsigtig |
|---|---|---|
| PMMA til almen brug | Optisk plade, display, belysning | Fugttørring og lav forskydning er kritisk |
| Impact-modificeret PMMA | Skiltning, profiler, holdbare dele | Lavere smeltetemperatur hjælper med at bevare slagstyrken |
| Varmebestandig PMMA | Automotive trim, linser, industrielle covers | Smallere vindue; undgå døde pletter og overophedning |
| Ekstruderet PMMA | Plade, rør, profil, pelletering | Konsekvent tilførsel og vakuumudluftning forbedrer klarheden |
Et praktisk udgangspunkt for mange PMMA-ekstruderingskvaliteter er tørring ved 80 til 100 °C i 2 til 4 timer, derefter forarbejdning med smeltetemperaturer på mellem 200 og 250 °C. Disse tal er ikke universelle. En varmebestandig kvalitet kan have brug for den øvre ende, mens en slagmodificeret kvalitet kan foretrække den nederste ende. Det vigtige er, at PMMA har ringe tolerance over for fugt og overdreven forskydningsvarme.
Typiske værdier fra offentlige polymerdatablade; kvalitet, tykkelse og målemetode påvirker resultaterne.
 KTS High Performance Series Engineering plastekstruderingslinje Siden KTS High Performance Series viser ti tekniske plastekstruderingsmodeller med Do/Di, specifikt drejningsmoment, hastighed og effektdata til kontrolleret smeltning. Se produkt →
Twin-screw ekstrudering: Hvor PMMA-linjer lykkes eller mislykkes
Ved ekstrudering med dobbeltskruer behandles PMMA sædvanligvis på en af to måder: direkte ekstrudering af plade eller profil eller sammensætning og pelletisering før et andet formningstrin. Begge ruter er afhængige af kontrolleret afsmeltning. PMMA har høj smelteviskositet, så det genererer forskydningsvarme hurtigt. Hvis skruekonfigurationen er for aggressiv, kan polymeren nedbrydes, før operatøren ser en temperaturalarm.
En vellykket PMMA-linje inkluderer typisk: en gravimetrisk føder til ensartet dosering; et tørresystem opstrøms; en co-roterende dobbeltsnekkeekstruder med en moderat forskydningsskrueprofil; vakuumventilation for fugt og flygtige stoffer; en smeltepumpe eller skærmskifter, når trykstabilitet betyder noget; og et pelleterings- eller matricesystem, der er tilpasset til målproduktet. Til sammensætning er specifikt drejningsmoment en nyttig indikator. KUNWEI oplyser, at de har designet dobbeltskruede ekstrudere med specifikt drejningsmoment op til 14 Nm/cm3 til blandingsindustrien. Højere momenttæthed kan tillade mere output pr. skruestørrelse, men det kræver også bedre skruekøling og processtyring.
Kun skematisk. Det faktiske linjelayout afhænger af output, pelletform og nedstrøms formning.
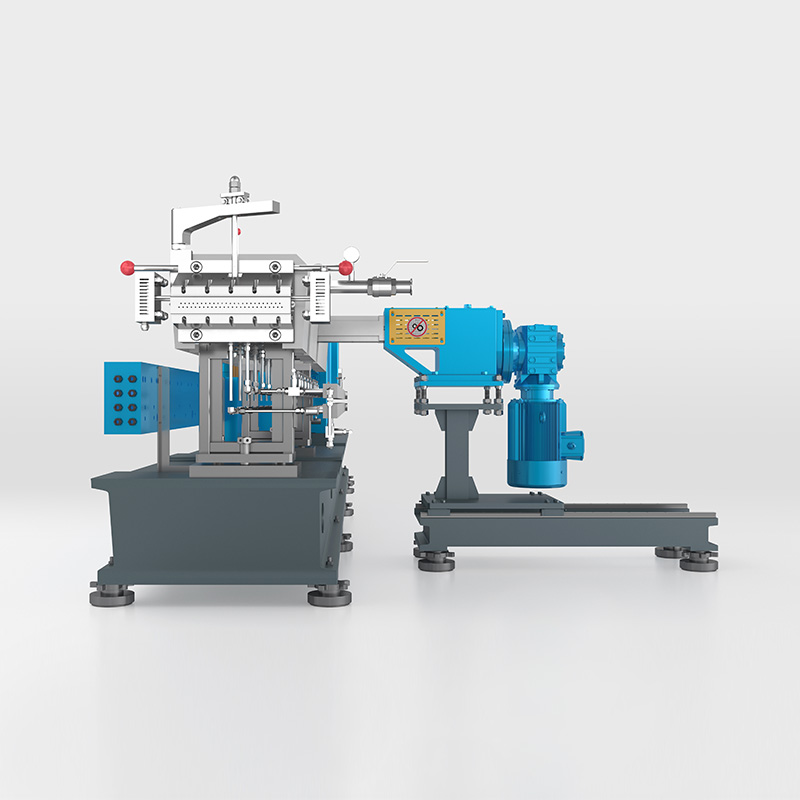 KTD High Volume Twin-Screw Extruder produktionslinje KTD High Volume Series-siden viser modeller og drejningsmoment, hastighed og effektdata til højmomentblanding af fyldte, reaktive eller forskydningsfølsomme materialer. Se produkt →
Blandings- og pelletiseringsvalg til akryl PMMA
Når PMMA sammensættes, er målet ensartet spredning uden at ødelægge molekylvægten. En co-roterende dobbeltskruet ekstruder med modulære skrueelementer lader processoren balancere transport, smeltning, blanding og udluftning. For høje fyldstof- eller additivbelastninger kan en sideføder tilføje mineralske fyldstoffer eller forstærkningsmidler nedstrøms, efter at polymeren allerede er smeltet. Det reducerer skrueslid og undgår fodringsproblemer.
Pelletisering er den næste beslutning. Strandpelletisering giver god visuel inspektion og fungerer godt for mange PMMA-forbindelser, men det kræver omhyggelig afkøling. Undervands pelletisering producerer runde pellets og kan håndtere højere output, men den har brug for en ren formflade og stabilt smeltetryk. Vandring hot-face skæring er en anden mulighed for visse forbindelser. En brugt eller eksisterende linje kan nogle gange opgraderes i stedet for at udskiftes; for eksempel en teknisk plastpelletiseringslinje kan omarbejdes med nye skrueelementer, fødere og kontroller, når polymerporteføljen ændres.
Købere bør bede om en prøvekørsel med deres egen PMMA-grad. Forsøget skal måle output, smeltetemperatur, drejningsmoment, vakuumniveau, pelletform og gulning. Hvis leverandøren ikke kan vise, hvordan ledningen håndterer fugt og forskydningsvarme, er tilbuddet ufuldstændigt.
 Undervands pelletiseringssystem til skrueekstruder nedstrøms linjer Undervands pelletiseringsudskæringer smelter til granulat i cirkulerende vand, hvilket hjælper med at reducere støv og understøtter genbrug af kølevand. Se produkt →
Nedstrøms udstyr og efterbehandlingskvalitet
PMMA pellets og ark bedømmes visuelt. En linje, der producerer acceptable mekaniske egenskaber, men synlige sorte pletter, bobler eller farveskift vil stadig svigte på markedet. Nedstrøms udstyr fortjener derfor lige så meget opmærksomhed som ekstruderen. Fodringsnøjagtighed påvirker formuleringens konsistens. Vakuumudluftning påvirker boble- og gelniveauer. Filtrering påvirker pletter. Skæring og afkøling påvirker pelletform og støv.
Til plade- og profilekstrudering bestemmer matricen, kalandreringen, køle- og aftrækssystemet tykkelsestolerance og overfladefinish. Til sammensætning bestemmer pelleteringsapparatet, vandsystemet og klassificeringen bulkdensitet og nedstrøms fodringsadfærd. En PMMA-linje har ofte brug for et afstøvnings- eller sigtetrin, fordi fine partikler kan forårsage tilførselsstigninger og optiske defekter. Den bedste indkøbstilgang er først at definere det endelige produkt og derefter arbejde baglæns for at skrue design og downstream-udstyr.
Nøglespecifikationer, tolerancer og indkøbsrisici
PMMA-ekstrudering er mindre tilgivende end mange råvarepolymerer, så specifikationer bør skrives med tolerancer. En praktisk specifikation kan kræve smeltetemperaturstabilitet inden for plus eller minus 3 °C, vakuumudluftning, der kan nå et defineret vakuumniveau, pelletlængdevariation inden for et angivet område og skrueelementer fremstillet af slidbestandigt materiale, når der anvendes fyldstoffer. De nøjagtige tal afhænger af karakter, output og produkt.
Almindelige indkøbsrisici omfatter kun sammenligning af motoreffekt, ignorering af specifikt drejningsmoment; undervurderer tørring og udluftning; udvælgelse af en pelletizer uden at teste smelten; og acceptere et skruedesign kopieret fra en anden polymer. En PMMA-forbindelse kan se fint ud ved lav output og fejle ved fuld hastighed. Af den grund bør accepttest omfatte en vedvarende kørsel ved måloutput, ikke en kort demonstration.
Gennemgå også serviceadgang. PMMA-ledninger har brug for hyppig rengøring under klasseskift. Tøndeforinger, skrueelementer, matriceplader og pelleteringsblade skal være tilgængelige uden overdreven nedetid. Tilgængeligheden af reservedele har betydning, især for vakuumtætninger, varmeelementer og skærenav. En brugt eller renoveret linje kan være attraktiv, men kun hvis skruegeometrien og betjeningselementerne er ombygget til akryl. A masterbatch dobbeltskrue ekstruderingspelletiseringslinje opgradering kan illustrere, hvordan fodrings-, blandings- og pelleteringssektioner tilpasses, når materialet ændres.
FAQ: Akryl PMMA ekstrudering og udstyr
Q1: Hvad bruges akryl PMMA til?
PMMA bruges til skiltning, belysningsdæksler, displayark, bilbeklædning, medicinsk udstyr og optiske dele. Det er også blandet til pellets til ekstrudering og sprøjtestøbning.
Q2: Er PMMA det samme som akryl?
Ja, i hverdagen betyder akryl normalt PMMA. Strengt set er akryl en familie af polymerer, mens PMMA er den mest almindelige gennemsigtige akrylplast.
Q3: Kan PMMA ekstruderes?
Ja. Ekstruderet PMMA ark, profil, rør og pelletprodukter er almindelige. Nøglen er kontrolleret tørring, moderat forskydning og stabil smeltetemperatur.
Q4: Hvad er forskellen mellem støbt og ekstruderet PMMA?
Støbt PMMA fremstilles ved at hælde monomer i forme eller mellem glasplader. Ekstruderet PMMA fremstilles ved at smelte pellets. Ekstruderede kvaliteter tilbyder normalt strammere tykkelseskontrol og hurtigere produktion.
Spørgsmål 5: Hvorfor skal PMMA tørres før ekstrudering?
PMMA absorberer fugt. Hvis det ikke tørres, bliver vandet til damp i tønden, hvilket forårsager bobler, sølvstriber og dårlig overfladekvalitet. Typisk tørring er 80 til 100 °C i 2 til 4 timer.
Q6: Hvilken dobbeltskrue-ekstruder er bedst til PMMA-blanding?
En co-roterende dobbeltskrue-ekstruder med tilstrækkelig drejningsmomenttæthed, skånsom skruegeometri, vakuumudluftning og nøjagtig gravimetrisk fremføring foretrækkes sædvanligvis. Den nøjagtige konfiguration skal testes med den specifikke PMMA-kvalitet.
For akryl PMMA-projekter er den sikreste vej at definere det optiske eller mekaniske mål, bekræfte harpikskvaliteten, tørre det ordentligt og teste den foreslåede skrue og downstream-udstyr under reelle produktionsforhold. En linje, der beskytter smeltekvalitet, vil normalt overgå en lavere prislinje, der kun ser konkurrencedygtig ud på papiret.


