

 ENG
En glasfyldt PA66-del, der revner i en faldtest, får normalt skylden på støbecellen. Spor det tre uger tilbage, og partiet blev skåret fra en blanding, hvis glasbundter aldrig åbnede sig helt, eller hvis fugtighed var 0,25 % i stedet for 0,10 %. Konstruerede polymerforbindelser bestemmes længe før injektionsenheden - i formulering, fodring, smelteblanding og pelletbehandling.
Den korte version: et sammensat datablad er et loft, ikke et løfte. Det, der når pressen, er output fra en proceskæde, hvor hvert trin bærer en tolerance, og den bredeste tolerance vinder. Gennemgangen nedenfor følger den kæde fra additivsiloen til sien.
Hvad er konstruerede polymerforbindelser i virkeligheden
En ingeniørpolymer er en harpiksfamilie - PA6, PA66, PBT, POM, PC, PPS, PPA - valgt til et temperaturloft, et styrkegulv eller et krav om kemisk modstandsdygtighed. En forbindelse er, at harpiks efter forstærkning, fyldstoffer, slagmodificerende midler, flammehæmmere og stabilisatorer er blevet smelteblandet ind i det og skåret til pellets med et defineret, gentageligt egenskabssæt. To leverandører kan både sende "PA66-GF30" og producere dele, der opfører sig anderledes, fordi karakternavnet beskriver sammensætning, ikke morfologi: fiberlængdefordeling, dispersionskvalitet og additiv placering ligger alle uden for navnet.
Den kløft er, hvor de fleste købsrisici lever. En forbindelse er en specifikation, og specifikationen skal skrives i vendinger, som ekstruderen faktisk kan holde.
| Komponent | Typisk læsning | Funktion | Almindelig fejl, hvis angivet forkert |
|---|---|---|---|
| Base harpiks (PA, PBT, POM, PC, PPS) | 50-90 % | Belastningsvej, temperaturloft, kemikalieresistens | Forkert viskositet, svag dispersiv blanding |
| Glasfiber | 10-50 % | Stivhed, krybemodstand, dimensionsstabilitet | Fiberslid, skøre hjørner |
| Mineralfyldstof (talkum, wollastonit, calciumcarbonat) | 5-40 % | Warpage kontrol, overflade, omkostninger | Agglomerater, støv, fødebroer |
| Effektmodifikator og kompatibilisator | 3-15 % | Duktilitet, faseadhæsion | Overblødgørende, plade ud på værktøj |
| Flammehæmmende system | 5-25 % | UL 94 V-0 mål, glødetrådsydelse | Mekanisk tab, skruekorrosion |
| Stabilisatorer, smøremidler, kernedannende midler | 0,1-2 % | Processtabilitet og levetid | Feederdrift ved meget lave hastigheder |
Densitet er det hurtigste fingeraftryk af, hvad der faktisk er i posen. En 30 % glasfyldt PA66 ligger tæt på 1,36 g/cm³, en pæn PA66 tæt på 1,14. Et tal, der glider mellem leverancer, betyder, at lastningen er drevet - eller at genslibningsforholdet har.
Fire formuleringshåndtag, og hvad hver enkelt koster
Næsten alle ingeniørforbindelser er en forhandling mellem fire håndtag. Flyt en og de andre flytter normalt tilbage.
- Forstærkning. Glasfiber fra 10 % til 50 % efter vægt løfter modul og krybemodstand og trækker forlængelsen hårdt ned. Over ca. 40 % bliver fiberbrud under blanding den begrænsende faktor snarere end selve belastningen.
- Effektmodifikation og kompatibilisering. Koblingsmidler og elastomere modifikatorer tilbagekøber indhakket stød og faseadhæsion; overdrevet, de blødgør delen og kan plader ud på værktøj.
- Flammehæmning. Halogenfri fosfor- eller metalhydroxidsystemer har ofte brug for 15-25 % belastning, hvilket koster mekanisk ydeevne og kan angribe ubeskyttede skruekomponenter. Rejseretningen i industrien er mod reaktiv, molekylært bundet flammehæmmende kemi frem for passive additiver.
- Stabilisering og smøring. Under 2 % af formuleringen og den mest almindelige kilde til drift, fordi ved de hastigheder bliver en feederfejl på nogle få gram i timen en formuleringsfejl.
To pres omformer disse afvejninger. Genanvendt og biobaseret råmateriale kommer med variabel smelteflow og forurening, så blandingsvinduet skal være bredere end specifikationen. I mellemtiden bliver elektriske applikationer - højspændingsstik, samleskinner, batterihuse - ved med at skubbe sporingsindekset og flammeværdierne opad, mens vægsektioner bliver tyndere.
Dispersion, ikke belastning, afgør, om forbindelsen virker
Compounding udfører to forskellige blandeopgaver. Distributiv blanding spreder partikler jævnt gennem smelten; dispersiv blanding bryder agglomerater fra hinanden og befugter individuelle fibre eller fyldplader. En skrue, der er god til den ene, er ikke automatisk god til den anden, og derfor er skruekonfiguration - ikke diameter alene - den egentlige specifikation.
Dispersiv blanding kræver stress, og stress kommer fra drejningsmoment. Ekstrudere med to skruer med højt drejningsmoment køb proceshøjde: samme gennemløb ved lavere skruehastighed eller en hårdere dispersiv zone uden at overophede smelten. KUNWEI bygger sit blandingsområde omkring et påstået specifikt drejningsmoment på op til 14 Nm/cm³ på tværs af skruediametre fra 8 mm til 177 mm, som spænder over laboratorieforsøg og højvolumenproduktion på én platform.
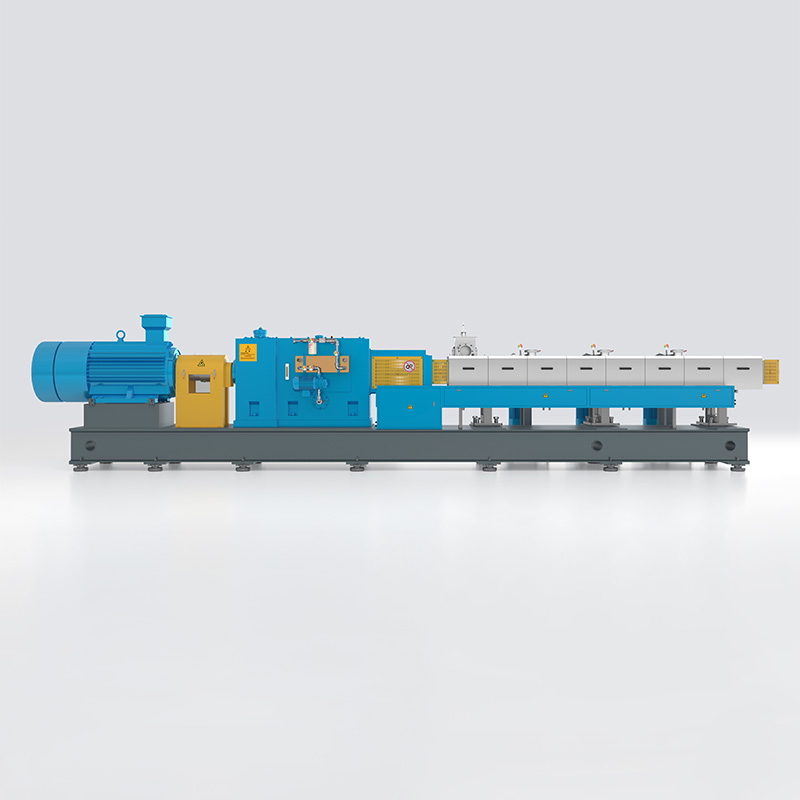 KTS High Performance Twin-Screw Extruder Series Kompounderingsplatform med to skruer med højt drejningsmoment, der spænder fra laboratoriet til modeller med høj volumen, relevant til dispersiv blanding i fyldte PP-blandinger. Se produkt →
Fodringsnøjagtighed indstiller det reelle tolerancebånd
En 40% talkumfyldt PP-blanding har brug for 400 kg fyldstof pr. ton. En halv procent fejl på den strøm er 2 kg pr. ton færdig pellet - nok til at flytte tæthed, skævhed og modul uden for en kundes indgående inspektion.
Gravimetriske tab-i-vægt foderautomater holder denne fejl nede ved at veje hele tragten og dens indhold; volumetriske enheder driver med bulkdensitet. Hvor fyldstofferne er lette og luftige, øger sidefremføring med undertryksassistance bulkdensiteten ved indløbet og stopper brodannelsen, før materialet når skruen.
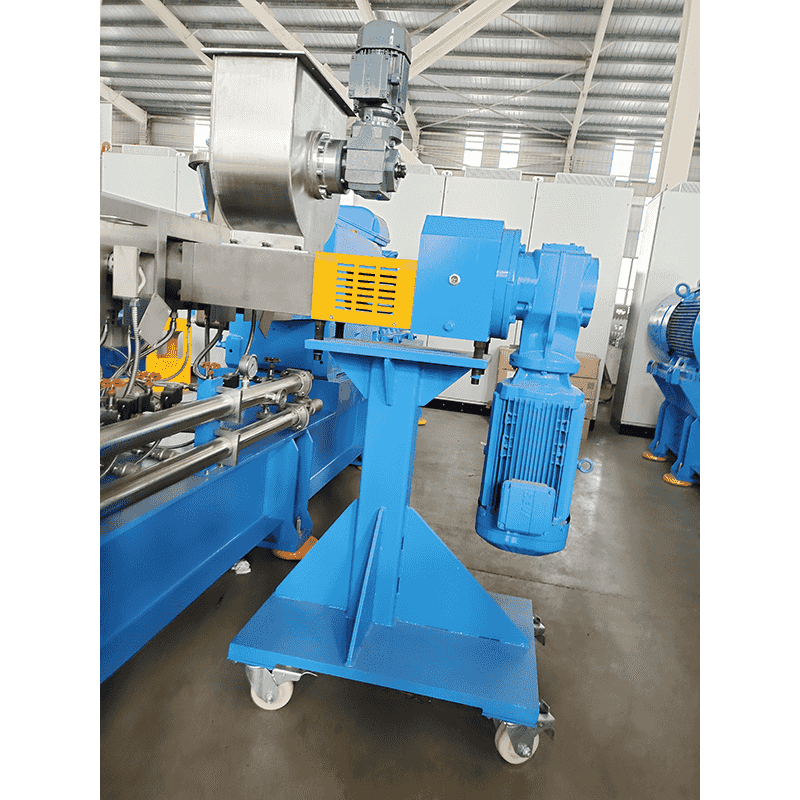 Skrueekstruder sideføder til pulver og fiber Tvungen sidefodring af pulver, korte fibre eller premix, med undertryksassistance for at forbedre bulkdensiteten og fodringseffektiviteten i blandingslinjer. Se produkt →
Praktisk kontrol: spørg om foderautomatens repeterbarhed i gram pr. time ved din målhastighed, ikke som en procentdel af fuld skala. Spørg derefter, hvor mange side-feeder-porte tønden har, og om senere tøndesektioner kan omfordeles, når den næste formulering ankommer.
Skæring, afkøling og tørring: Hvor penge siver ud
Pelletisering er hvor en god blanding bliver til et godt produkt eller en forsendelse af bøder. Strandpelletisering med vandbad passer til glasfyldte kvaliteter, hvor fiberlængdetilbageholdelse har betydning, og strengen forbliver rund; undervands pelletisering håndterer høj gennemstrømning og blød eller klæbrig smeltning, og en lukket vandsløjfe holder støv ude af planteluften. Vandring hot-face skæring sidder mellem de to og er almindelig på fyldte polyolefiner.
To tal betyder mere end maskintypen: finkorn under 1 mm og fugt ved posen. Glasfiberforbindelser afgiver fine partikler ved skæreren og ved hver pneumatisk overførsel bagefter, og de fine partikler er fiberrige, så en skærm, der fjerner dem, fjerner også en del af formuleringen. Tørring skal specificeres mod harpiksen - PA og PBT kræver langt mere end PE eller PP - og fugtmålet hører hjemme i indkøbsordren, ikke i operatørens hukommelse.
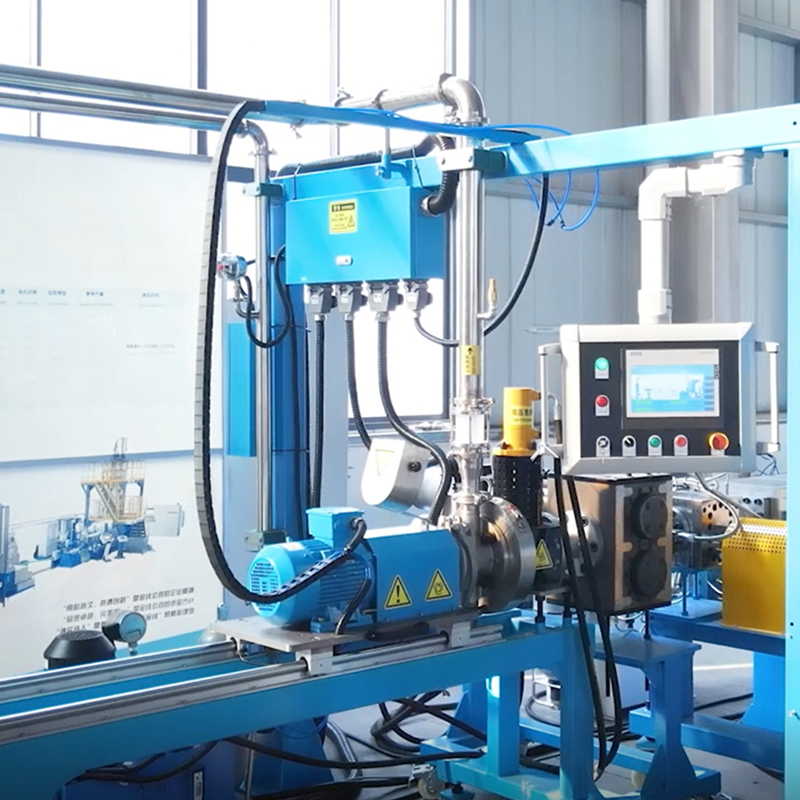 Undervands pelletiseringssystem til ekstruderede forbindelser Lukket undervands pelletisering af formflader omdanner smeltet forbindelse til granulat og hjælper med at begrænse støv med cirkulerende kølevand til ekstrudering nedstrøms linjer. Se produkt →
Kvalitetsporte, der er værd at skrive ind i indkøbsordren
Standardtestmetoder fjerner de fleste argumenter, før de starter. Et brugbart portsæt til tekniske forbindelser ser sådan ud:
- Trækegenskaber i henhold til ISO 527-2 eller ASTM D638, med testhastighed angivet - fyldte og ufyldte kvaliteter er forskellige.
- Bøjningsmodul til ISO 178; Charpy- eller Izod-påvirkning til ISO 179-1 eller ISO 180, med og uden hak, ved en angivet temperatur.
- Smeltmassestrømningshastighed til ISO 1133 ved en angivet temperatur og belastning; tæthed til ISO 1183.
- Antændelighed i henhold til UL 94 eller IEC 60695-11-10 med prøvetykkelse kaldt ud; sammenlignende sporingsindeks til IEC 60112 for elektriske kvaliteter.
- Fugt ved levering af Karl Fischer eller tab-ved-tørring, plus en pelletstørrelsesfordeling og bødegrænse.
Defekter er hurtigere at jage, når symptomet matches til det stadium, der forårsagede det.
| Symptom | Mest sandsynligt etape | Første ting at tjekke |
|---|---|---|
| Sorte pletter | Smelt, opholdstid | Døde punkter i skruen, tøndeslitage, farveskift |
| Bobler eller hulrum | Devolatilisation, fugt | Vakuumniveau, udluftningstilstand, fortørring |
| For høje bøder | Skæring, overførsel | Bladslid, vandtemperatur, lufthastighed |
| Fiberrig overflade, skøre hjørner | Dispersion, fiberslid | Skruekonfiguration, sideføderposition, matricetryk |
| Dimensioner, der glider mellem partierne | Fodring, genslibningsforhold | Feeder kalibrering, virgin-to-genmal balance |
Fem spørgsmål at stille, før du sammenligner priser
- Hvilket specifikt drejningsmoment og frit volumen leverer den angivne maskine ved min gennemstrømning? Et momenttal uden en diameter og et volumental er markedsføring.
- Hvor mange fodringspunkter, og hvilke kan sidefodres? Høje fyldstof- og glasbelastninger går nedstrøms, ikke ind i halsen.
- Hvor mange devolatiliseringstrin, og er der en vakuumport foran matricen? Flygtige stoffer forlader på forskellige punkter afhængigt af harpiksen.
- Hvilken pelleteringsrute, og hvad koster en omstilling? Strand- og undervandsledninger har meget forskellige nedetidsprofiler ved 5 t/t og ved 500 kg/t.
- Hvad er eftermonteringsvejen? Tønder, skrueelementer og sidefødere bør kunne omkonfigureres til den næste formulering, ikke kun denne.
Eksisterende linjer besvarer ofte disse spørgsmål forskelligt. En eftermontering, som f.eks engineering plast pelletisering produktionslinje opgradering, kan tilføje drejningsmoment og en sideføder til en brøkdel af en ny maskines pris - forudsat at gearkassen og cylinderboringerne stadig har margin.


