

 ENG
Stå ved en manuel fodringsstation i et skift, og mønsteret gentages: operatøren øser tilsætningsstof fra en pose, vægten overskrider, noget øses tilbage, og rekorden lyder stadig på 25,0 kg. På tværs af otte ingredienser og tre skift bliver disse små korrektioner til en målbar varians i hver batch. Automatiseret ingrediensvejning og dosering erstatter denne menneskeafhængige sløjfe med vejeceller, skrue-type feedere og programmerbar kontrol, der låser hver komponent til et gentageligt mål. Denne artikel forklarer, hvordan man automatiserer vejning og dosering på en dobbeltskrueblandingslinje: vejeprincipperne, udstyrsarkitekturen, udvælgelseskriterierne og implementeringstrinene, der undgår dyre fejl.
Hvorfor automatisere vejning og dosering på en blandingslinje
Business casen starter med repeterbarhed. En vægttabsføder måler sit eget vægttab over tid og korrigerer skruehastigheden i realtid, så en ændring i bulkdensiteten ændrer ikke længere den leverede masse. Manuel vejning afhænger i stedet af operatørens teknik, vægtens afsætningstid og scooping-metoden - alle kilder til tilfældige fejl.
Hvilken automatisering faktisk ændrer sig
- Nøjagtighed, der holder over tid: gravimetrisk dosering holder typisk afvigelsen inden for ±0,25–0,5 % af sætpunktet, mens manuel batchvejning normalt varierer med ±2–3 %.
- Digital opskriftshåndtering: målvægte, tolerancer og fodersekvenser gemmes i controlleren; hver batch logges til sporbarhed og kvalitetsrevision.
- Renere og mere sikker drift: operatører arbejder væk fra støv og gentagne løft; lukket overførsel reducerer spild, forurening og materialetab.
- Hurtigere omstilling: at skifte opskrift er en parameterændring på HMI, ikke en genmålingsøvelse med noter og gætværk.
Det samme princip gælder på tværs af masterbatch, ingeniørplast, high-fill-systemer og bionedbrydelige modifikationer: kun det, der måles, kan holdes konstant.
Volumetrisk eller gravimetrisk: Beslut først vejeprincippet
Den første beslutning er ikke hvilken fodermodel, men hvilket vejeprincip. En volumetrisk feeder doserer efter volumen: skruehastigheden bestemmer output, så hvis bulkdensiteten skifter - gennem fugt, adskillelse eller genopfyldningspakning - skifter den leverede masse også. En gravimetrisk feeder doserer efter masse: Vejeceller måler kontinuerligt vægten, og controlleren justerer hastigheden for at holde masseflowet konstant. For kritiske eller dyre ingredienser og for de fleste kontinuerlige ekstruderingsprocesser er gravimetrisk vægttabskontrol referenceteknologien. Du kan læse mere om kontrolprincippet bag fodring med vægttab i vores detaljerede forklaring.
Gain-in-weight er batch-formen af den samme idé: materiale føres ind i en beholder, indtil vægten når målet, og tømmes derefter. Den passer til batchblanding, mindre tilsætningsstoffer og premix-opskrifter, der kræver en fast vægt pr. cyklus. Den praktiske regel: kontinuerlig ekstrudering og kritisk dosering bør bruge vægttab; diskrete batch-opskrifter kan bruge gain-in-weight; ikke-kritiske materialer med stabil bulkdensitet kan doseres volumetrisk til lavere omkostninger.
| Feeder type | Vejeprincip | Typisk nøjagtighed | Egner sig bedst til | Pas på |
|---|---|---|---|---|
| Foderautomat til vægttab | Gravimetrisk, kontinuerlig | ±0,25–0,5 % af sætpunktet | Pulvere, pellets og lavdosis additiver på ekstruderingslinjer | Genopfyldningscyklus forstyrrer kortvarigt målingen |
| Automatisk vægtføder | Gravimetrisk, batch (øgning i vægt) | ±0,5-1 % af målet | Diskrete batch-opskrifter, mindre ingredienser | Cyklustid pr. batch |
| Volumetrisk skrueføder | Volumetrisk | ±1–2 % af sætpunktet | Stabile bulkdensitetsmaterialer, grove pellets | Densitetsdriftændringer leverede masse |
| Konisk (tilspidset) feeder | Volumetrisk, can be gravimetric | Afhænger af konfiguration | Lavdosis additiver og højfyldningssystemer | Konisk geometri skal matche pulverstrømmen |
Sammenligning af de to kontrolmetoder på et øjeblik
Radardiagrammet nedenfor sammenligner volumetrisk og gravimetrisk dosering på tværs af de fem kriterier, der betyder mest på en sammensætningslinje. Gravimetrisk kontrol vinder på nøjagtighed og kontinuert procesegnethed på bekostning af højere initialinvestering; volumetrisk kontrol forbliver attraktiv, når tolerancerne lempes.
Hvor reel nøjagtighed sammenlignes
Nøjagtighedstal refererer til den maksimale afvigelse fra sætpunktet under stabile forhold. Gabet mellem manuel praksis og gravimetrisk kontrol er, hvor afkastet af automatisering kommer fra.
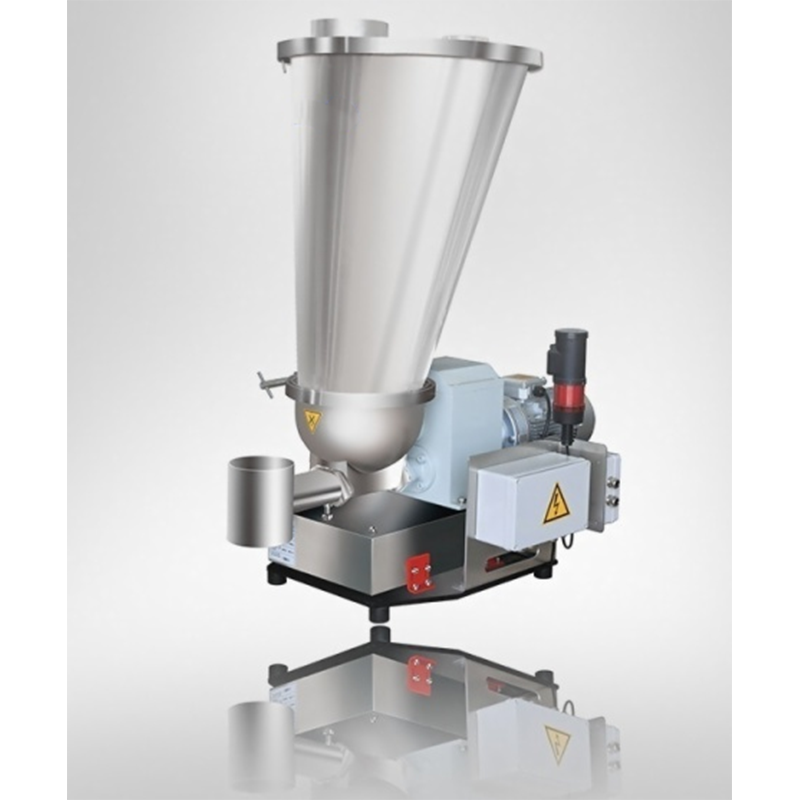 Gravimetrisk vægttabsføder med integreret kontrol Denne løsning kombinerer opbevaring, vejning, transport og lukket sløjfe-dosering til kontinuerlige sammensætningslinjer. Det passer til operatører, der søger præcis gravimetrisk kontrol og automatisering for at reducere afvigelser fra sætpunktet. Se produkt →
Anatomi af et automatiseret doseringssystem til en ekstruderingslinje
En automatiseret doseringsstation er en kæde af fire funktioner: opbevaring og udledning, vejning, transport ind i processen og kontrol. Skemaet nedenfor viser en typisk konfiguration på en blandingslinje med to skruer - en vægttabsføder med tragt og vejeceller, der fodrer tønden, en sideføder til højfyldt pulver og et centralt styreskab, der kører recepterne og dosering med lukket sløjfe.
Materiale forlader tragten og passerer gennem fødeskruen; vejecellemodulet rapporterer vægttab til controlleren; controlleren justerer skruehastigheden kontinuerligt; og hver doseringshændelse registreres mod batchnummeret. Den samme arkitektur skalerer fra en enkelt feeder til en komplet blandingslinje med ti eller flere ingredienser.
Effekten på processtabiliteten viser sig hurtigt i batchdata. I den illustrative tendens nedenfor vandrer en manuel station, når operatører og materialeegenskaber ændres, mens den automatiserede linje holder et smalt bånd omkring målvægten.
Til batch-lignende præmix eller vej-og-dump-operationer udfører en automatisk vægtføder dosering i en modtagebeholder. Fordi målvægten indtastes fra HMI, tager opskriftsændringer få sekunder, og systemet markerer automatisk enhver dosis, der falder uden for tolerancen.
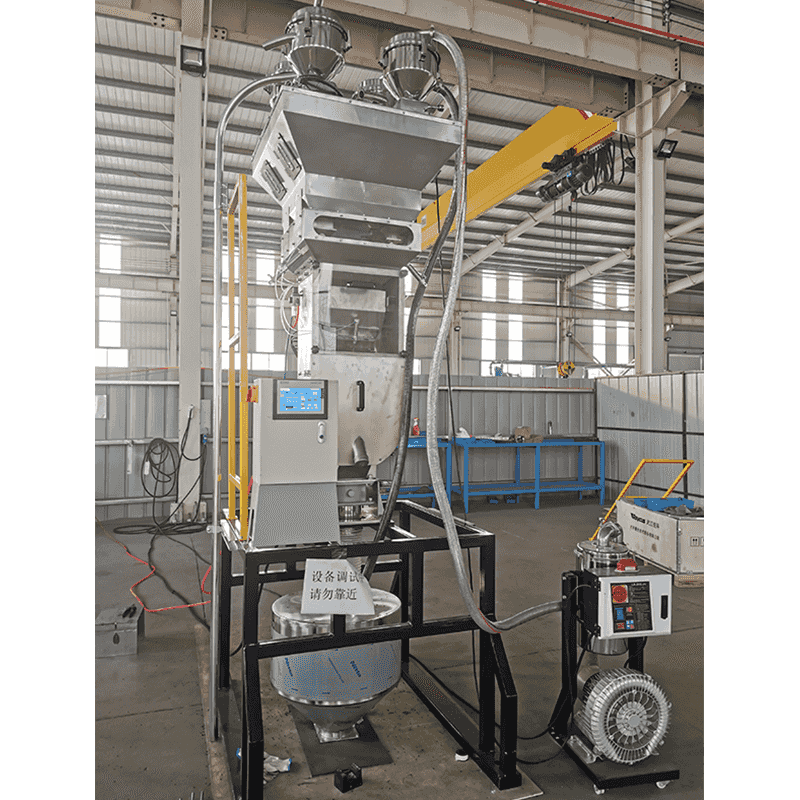 Automatisk Gain-in-Weight Batching og Mixing System Dette system er designet til batch-premix eller vej-og-dump-operationer og måler automatisk hver ingrediens i mixeren. Det forenkler opskriftsændringer via HMI og markerer doser uden for tolerance for ensartet produktkvalitet. Se produkt →
Udvælgelseskriterier og almindelige indkøbsfejl
Valg af foderautomat bestemmes af pulveret, ikke af brochuren. En tjekliste, der dækker materialeadfærd og procesgrænseflade, vil forhindre de fleste fejlbehæftede installationer.
- Materiale egenskaber: bulkdensitet og dens variabilitet, partikelstørrelse, flydeevne, fugt- og temperaturgrænser.
- Nøjagtighed requirement: definere tolerancen ud fra produktspecifikationen, og angive feeder-nøjagtighed i de samme enheder.
- Feedhastighedsområde: den minimale stabile tilførselshastighed betyder normalt mere end maksimum; en 10:1 turndown er et almindeligt mål.
- Genopfyldningsstrategi: vakuum, snegl eller manuel genopfyldning skal designes, så genopfyldningstiden er kort i forhold til beholderens arbejdsvolumen.
- Rengøring og omskiftning: for hyppige farve- eller materialeskift bestemmer demonteringstid og kontaktflader brugbar kapacitet.
- Kontrolgrænseflade: feederen bør udveksle sætpunkter, faktisk hastighed, genopfyldningsstatus og alarmer med ekstruder-PLC'en uden brugerdefineret protokolarbejde.
Hvor installationer går galt: de mest almindelige fejl er valg af volumetrisk kontrol for et materiale, hvis tæthed varierer, montering af vejeceller, hvor vibrationer fra ekstruderen kommer ind i vejemodulet, og ignorering af genopfyldningsdynamik - en feeder er kun så nøjagtig som dens genopfyldningscyklus.
Eftermontering af en eksisterende linje er normalt mulig: feedere, vejeceller og et styreskab kan tilføjes uden at udskifte ekstruderen. Vores renoverings- og opgraderingsprojekter systematisk dække sådanne tilfælde, fra ingeniørplast til højfyldte masterbatch-linjer.
For forbindelser med 40-80 % fyldstof - calciumcarbonat, talkum, flammehæmmere eller kønrøg - foretrækkes nedstrøms sidefodring frem for tilsætning af hovedtragt. En sideføder bruger en tilspidset skrue, ofte med undertryksassistent, til at skubbe pulvere med lav bulkdensitet ind i den delvist smeltede polymer, hvilket forbedrer spredningen og reducerer slid på de opstrøms skruesektioner.
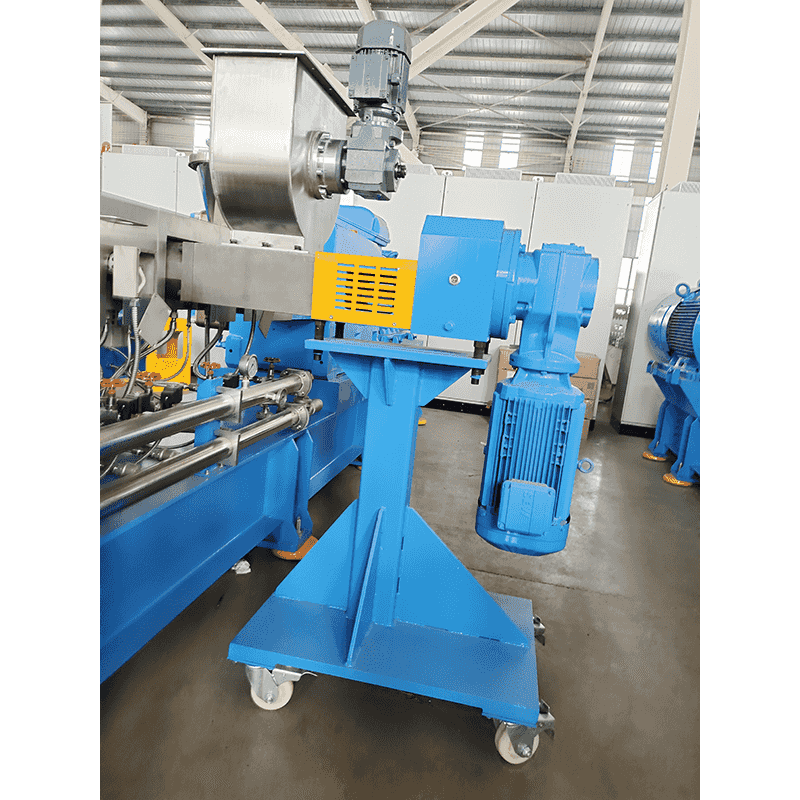 Sideføder til højfyldnings- og pulverbehandling En sideføder med tvungen foder, der håndterer pulvere, korte fibre eller forblandingsmaterialer. Den kan bruge undertrykspumpning til at øge bulkdensiteten, hvilket forbedrer effektiviteten ved fodring af højfyldte forbindelser nedstrøms på dobbeltskrueledninger. Se produkt →
En praktisk implementeringsvej
Automatisering behøver ikke at være en one-shot-genopbygning. En etapevis sti reducerer risikoen og lader operatørerne opbygge tillid med de nye kontroller.
- Karakteriser hvert materiale. Mål bulkdensitet og dens variation, partikelstørrelse, flydeevne, fugt og temperaturgrænser. Pulveradfærd bestemmer fødertype, skruegeometri og tragtdesign.
- Definer nøjagtighedsmålet for hver ingrediens. Udled det fra produktspecifikationen, ikke fra leverandørens markedsføring. Et masterbatch-farvesystem har brug for snævrere tolerance end et billigt fyldstof.
- Vælg vejeprincip og foder per komponent. Tab-i-vægt for kontinuerlig kritisk dosering, gain-in-vægt for batchtilsætninger, side feeder til downstream filler.
- Planlæg kontrolintegration. Tildel PLC-input og -udgange, receptlagring, alarm- og interlock-logik med ekstruderhastighed, plus datalogning til batchrapporter.
- Installer, kalibrer og valider. Kør en statisk vægtkontrol, derefter en dynamisk test ved minimum og maksimum tilspændingshastigheder. Et korrekt afstemt vægttabssystem bør holde sin nominelle nøjagtighed på tværs af en 10:1 turndown.
- Juster genopfyldningen og opstartsadfærden. Genopfyldningsniveau, dæmpning og hastighedsgenvinding afgør alle, om der opnås nøjagtighed i produktionen - ikke kun i accepttesten.
Validering afslører normalt to overraskelser: den reelle bulkdensitetsvariation af det indkommende materiale og den mekaniske stivhed, der er nødvendig omkring vejemodulet. Budgettering af tid for begge i starten undgår de mest almindelige idriftsættelsesforsinkelser.
Ofte stillede spørgsmål
En vægttabsføder sidder på vejeceller og måler kontinuerligt vægten af tragten og materialet. Controlleren sammenligner det målte vægttab over tid med måltilspændingshastigheden og justerer skruehastigheden i realtid, hvilket leverer gravimetrisk nøjagtighed, selv når bulkdensiteten ændres.
Volumetrisk dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Ved fodring med tab i vægt er den typiske nøjagtighed ±0,25–0,5 % af sætpunktet under stabile forhold. Automatiske vægtsystemer (gain-in-weight) holder normalt ±0,5–1 % af målet. Manuel bulkvejning lander almindeligvis i området ±2–3 % afhængigt af skalaens opløsning og operatørteknik.
Ja. De fleste dobbeltskruelinjer kan eftermonteres uden at udskifte ekstruderen. Projektet tilføjer typisk feedere, vejeceller og et styreskab, omformer kontrollogikken, introducerer HMI-receptstyring og validerer den nye doseringsnøjagtighed, før serieproduktionen starter.
Ved 40–80 % fyldstoffyldning forårsager tilsætning af alt pulver ved hovedtragten dårlig spredning og højt skrueslid. En sideføder indfører fyldstoffet nedstrøms i den delvist smeltede polymer, øger bulkdensiteten af pulveret ved negativ trykpåvirkning og forbedrer befugtning og gennemløb.
Det fjerner tre fejlkilder: operatørteknik, skalalæsningsforsinkelser og tæthedsdrift. Opskrifter og alarmer er reproducerbare, hver batch logges, og feederen retter sig selv løbende — så pellets opfylder det samme mål fra batch til batch.


