

 ENG
En PP-pladelinje, der producerer 1,5 mm ark ved 350 kg/t, kører fint om morgenen, hvorefter tykkelsen afviger med 0,2 mm efter et skærmpakkeskift. Operatøren rækker ud efter aftrækskontrollen, men den egentlige årsag er sædvanligvis matricetemperaturen, der mister stabiliteten, når ekstruderens modtryk ændres. I PP- og PE-pladeekstrudering afhænger kvaliteten af, at hele linjen - ekstruder, matrice, rullestabel, køletransportør og skærer - fungerer som ét system. At forstå disse interaktioner er det, der lader et team finde fejl hurtigt og holde brættet i tolerance.
Hvad er en PP PE-pladeekstruderingslinje?
En PP PE-pladeekstruderingslinje er et kontinuerligt produktionssystem, der smelter polypropylen- eller polyethylen-pellets og former dem til fladt ark eller pap. Typisk færdig tykkelse er 0,3-30 mm, og pladebredden er normalt 1.000-2.500 mm afhængigt af den flade matrice og polerrullens bredde.
Processen forløber i seks trin, og hvert trin skal matches til det næste, ellers opstår der defekter.
- Fodring — piller og tilsætningsstoffer doseres i beholderen; gravimetriske foderautomater stabiliserer output, når formuleringen ændres.
- Smeltning og formidling — skruen smelter polymeren og opbygger et stabilt tryk; utilstrækkeligt drejningsmoment viser sig som stigende.
- Filtrering og dø — en skærmskifter fjerner geler og forurenende stoffer, og den flade matrice spreder smelten ensartet over hele bredden.
- Polering — en stak med tre ruller presser smelten til målmålet og kontrollerer overfladeglans.
- Køling — ruller eller kølelejer fjerner varme gradvist for at undgå forvridning og resterende belastning.
- Træk og skæring — aftrækkeren holder spændingen konstant; en saks, sav eller vinder gør den endelige længde.
Skemaet nedenfor viser en typisk enkeltskrue-baseret linje. For formuleringer, der har brug for intensiv blanding - fyldt PP, farve masterbatch eller genbrugsindhold - co-roterende dobbeltskrue ekstrudere er ofte foretrukket som smelteenheden på grund af deres højere dispersive blandekapacitet.
Kernekomponenter, der bestemmer bestyrelsens kvalitet
Ekstruderen, matricen og polerrullestablen danner kvalitetstrekanten af en pladelinje. Hvis en er underdimensioneret eller ikke matcher, viser tavlen det med det samme. Tabellen viser hovedkomponenterne og de typiske defekter, de forårsager, når matchningen er forkert.
| Komponent | Hovedfunktion | Typisk defekt, hvis den ikke matcher |
|---|---|---|
| Ekstruder | Smelter polymer, leverer ensartet smelte | Output bølger, smeltetemperaturudsving |
| Skærmskifter | Fjerner geler og forurenende stoffer | Sorte pletter, streger |
| Flad dø | Fordeler smelte over hele bredden | Tykke eller tynde kanter, ujævn tykkelse |
| Polering stack | Indstiller tykkelse og overfladefinish | Bølget overflade, glansforskelle |
| Køling section | Fjerner varme uden at indføre stress | Curling, tab af fladhed |
| Afhaling og kutter | Bevarer spændingen, skærer i længden | Længdevariation, ridset overflade |
Skruemoment er den mest underkøbte specifikation på bordlinjer. En linje, der kører med bløde pellets ved 5 Nm/cm³, kan gå i stå, når den samme skrue møder 30 % genanvendt flage- eller calciumcarbonatfyldstof. Producenter, der planlægger at ændre formuleringer senere, bør købe en maskine med højere drejningsmoment fra starten.
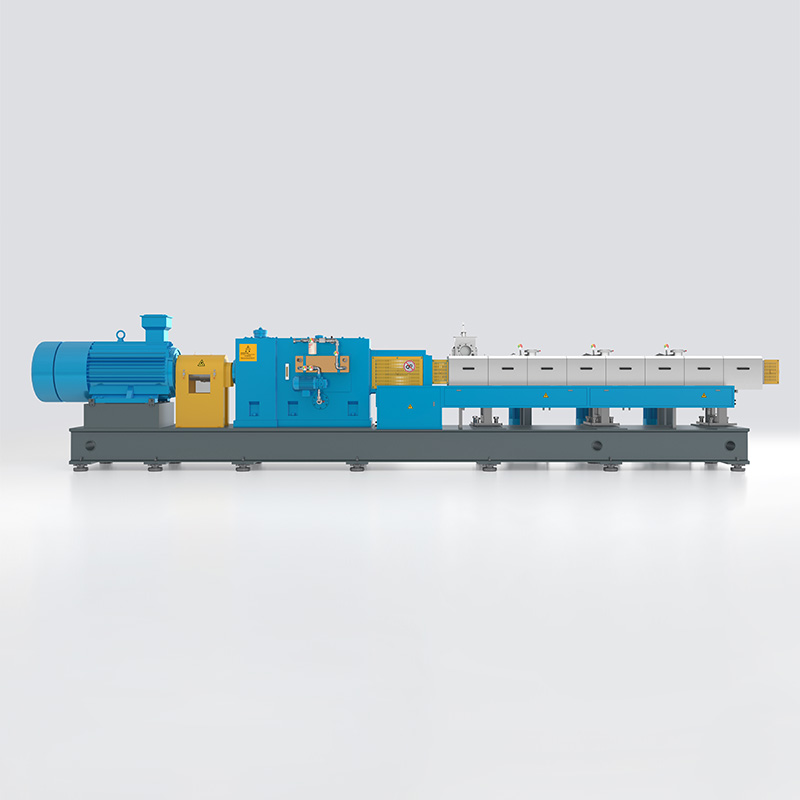 KTS højtydende dobbeltskrueekstruder til modificeret ingeniørplast KTS-serien tilbyder et specifikt drejningsmoment på 14 Nm/cm³, hvilket gør den velegnet til højviskositet og modificeret ingeniørplast. Hvis din linje kan behandle genbrugte flager eller mineralske fyldstoffer, hjælper dette design med højere drejningsmoment med at opretholde gennemløbet og undgå at gå i stå. Se produkt →
Procestemperaturer, der bestemmer arkkvaliteten
PP og PE er semikrystallinske. Tromlen skal opvarme polymeren et godt stykke over dets smeltepunkt, mens matrice- og rulletemperaturer styrer overfladefinish og endelig krystallinitet. Korrekte zoneindstillinger er den hurtigste måde at skære skrot på.
| Zone | PP sætpunkt | HDPE sætpunkt |
|---|---|---|
| Foderzone | 50–80 °C | 50–70 °C |
| Tønde zone 1 | 180-200 °C | 170-190 °C |
| Tøndezoner 2–4 | 200-230 °C | 190-220 °C |
| Adapter og smeltepumpe | 210-230 °C | 200-220 °C |
| Flad dø | 200-230 °C | 190-220 °C |
| Rulle stak | 60-100 °C | 60–90 °C |
Smeltetemperaturvinduerne for de to polymerfamilier sammenlignes nedenfor.
En praktisk regel: Hvis pladens overflade bliver mat eller ru, skal du først kontrollere matricens temperatur. Et fald på 20 °C ved matricelæben kan skabe den samme defekt som en slidt rulle. Før en temperaturlog pr. produkt, og sammenlign den med tidligere gode kørsler.
Outputhastigheder og linjestørrelse
Output afgør, hvor mange kvadratmeter plade linjen kan producere i timen, og det er det første antal købere sammenligner. Diagrammet viser typiske outputområder for PP-plader i ekstruderingskvalitet på enkeltskruelinier med forskellige skruediametre.
Dimensionering er en balance mellem skrueudgang, matricebredde og rullebredde. En 120 mm ekstruder ved 400–600 kg/h kan fylde en 1.200 mm dyse med 2 mm plade; den samme gennemstrømning på en 2.500 mm dyse giver tyndere plade, medmindre skruehastigheden og dyseafstanden justeres. Altid størrelse fra din målproduktliste, ikke fra maksimal skrueydelse.
For stor kapacitet holder en højvolumen ekstruder med dybere åbninger produktionen høj ved lavere skruehastighed, hvilket sænker smeltetemperaturen og energiomkostningerne pr. ton.
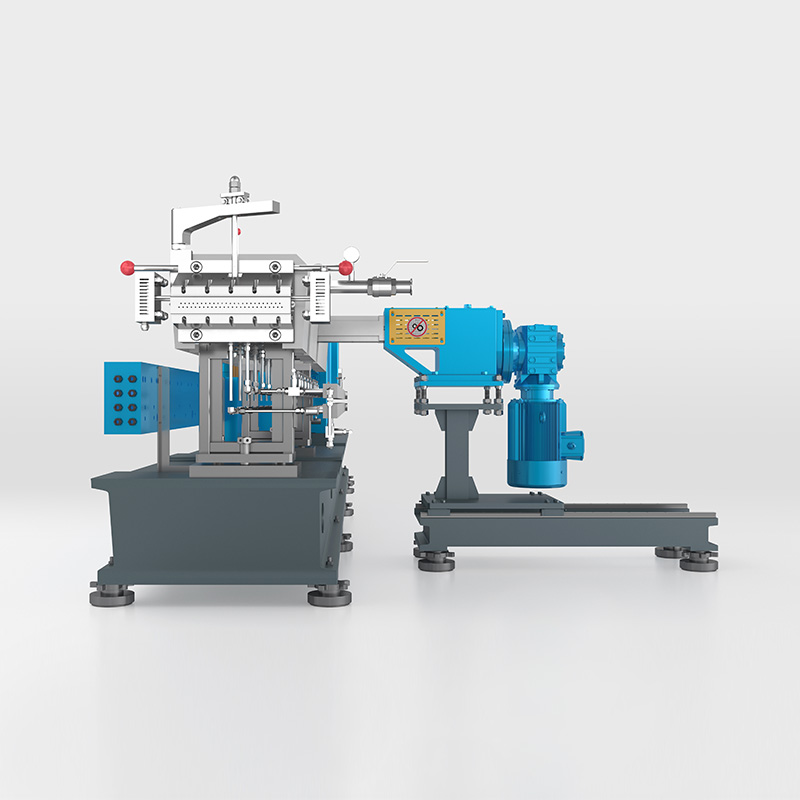 KTD højvolumen-ekstruder med dybe skruer til højfyldningsapplikationer KTD-serien har et specifikt drejningsmoment på 11 Nm/cm³ og en høj spaltedybde, designet til højfyldende, reaktive og varmefølsomme materialer. Den passer til linjer med stor kapacitet, hvor lavere skruehastighed og dybere flyvninger kan reducere smeltetemperatur og energiomkostninger. Se produkt →
PP vs PE: Hvordan materialeadfærd ændrer opsætningen
Valg af PP eller PE ændrer maskinindstillingerne mere, end de fleste købere forventer. Radardiagrammet opsummerer ejendomsbalancen, der driver bestyrelsens design og procesbeslutninger.
Tre forskelle betyder mest på gulvet. HDPE smelter 10-20 °C lavere end PP, så tøndetemperaturerne reduceres. PE krymper mere ved afkøling, så rullestakken og kølesektionen skal kontrollere fladheden i stedet for blot at trække pladen stramt. PP giver en stivere plade; PE giver bedre slagstyrke og kemisk modstandsdygtighed ved lav temperatur.
| Ejendom | PP | HDPE | Effekt på linjen |
|---|---|---|---|
| Massefylde (g/cm³) | 0,90-0,91 | 0,94-0,96 | Højere pladevægt pr. kvadratmeter for PE |
| Smelteområde | 160-170 °C | 130-140 °C | Lavere tøndesætpunkter for HDPE |
| Stivhed | Højere | Moderat | PP tillader nedmåling for samme stivhed |
| Krympning ved afkøling | 1,0-2,5 % | 2,0-4,0 % | HDPE har brug for mere kontrolleret køling for at forblive fladt |
| Overflade glans | Godt | Lavere | Rulletemperatur indstillet højere for PP-glans |
Fælles anvendelser af PP og PE Board
Markederne for PP- og PE-plader overlapper hinanden, men hvert materiale fører i forskellige kategorier. At matche materiale til applikation er normalt det første spørgsmål, kunderne stiller.
- Termoformende emballage: PP-ark til bakker, madbeholdere og færdigretter; stabil tykkelse er nødvendig for jævn vægfordeling.
- Papirvarer og kontorartikler: gennemsigtig PP-plade til mapper, præsentationsomslag og ringbind; højglans og lav dis betyder noget her.
- Konstruktion og forskalling: PE-plade til beskyttelsesforinger, kabelafstandsstykker og genanvendelige forskallingspaneler; slagstyrke og fugtbestandighed er nøglen.
- Bilinteriør: PP-plade til støvleforinger og trimbagside; langsigtet varmebestandighed og dimensionsstabilitet er kritisk.
- Kemikalie- og fødevarekontakt: PE skærebrætter og tankforinger; modstand mod kemikalier og rengøringsmidler er vigtigere end glans.
En producent, der skifter mellem applikationer, ændrer linjeindstillinger, men den samme linje håndterer normalt hele sortimentet, hvis skrue- og rullestakken var specificeret til det.
Sådan vælger du en PP PE-pladeekstruderingslinje
En bestyrelseslinje er en 10-til-20-årig investering. De fem kontroller nedenfor forhindrer de mest almindelige fejl i nye linjeprojekter.
- Tilpas drejningsmomentet til formuleringens køreplan. Hvis fremtidige produkter kan omfatte fyldstoffer, genbrugsindhold eller flammehæmmere, skal du vælge en ekstruder med højere drejningsmoment nu; eftermontering af drejningsmoment senere er langt dyrere.
- Størrelsesformens bredde og tykkelse til din faktiske produktliste. En bred dyse er effektiv til bredplade, men spild for et smalt produkt, der køres tre dage om ugen.
- Undersøg polerrullestablen. Rullediameter, kromfinish, uafhængig spaltejustering og kølekredsløb definerer den maksimale glans og planhed, du kan sælge.
- Kontroller træk og skær ved maksimal linehastighed. Mange linjer er begrænset af nedstrøms træk og skæring længe før ekstruderen når sin output.
- Bekræft leverandørens supportstruktur. Idriftsættelse, reservedele og procestræning bestemmer, hvor hurtigt linjen når designoutput.
Skruemoment har den stærkeste effekt på langsigtet fleksibilitet. Dette drejningsmoment og effektanalyse forklarer, hvorfor elsystemet aldrig bør være underdimensioneret.
Hvis du allerede kører en linje, og begrænsningen er kapacitets- eller produktskift, en renoveringsprojekt kan modernisere ekstruderen og nedstrøms til lavere kapitalomkostninger.
Vær endelig realistisk omkring automatisering. En basislinje med manuel skærmskift er billigere at købe og nemmere at vedligeholde; snævre tolerancer eller en lille besætning retfærdiggør automatisk måling. For standardprodukter dækker en omkostningseffektiv serie kerneprocessen og efterlader budget til den automatisering, der betyder mest.
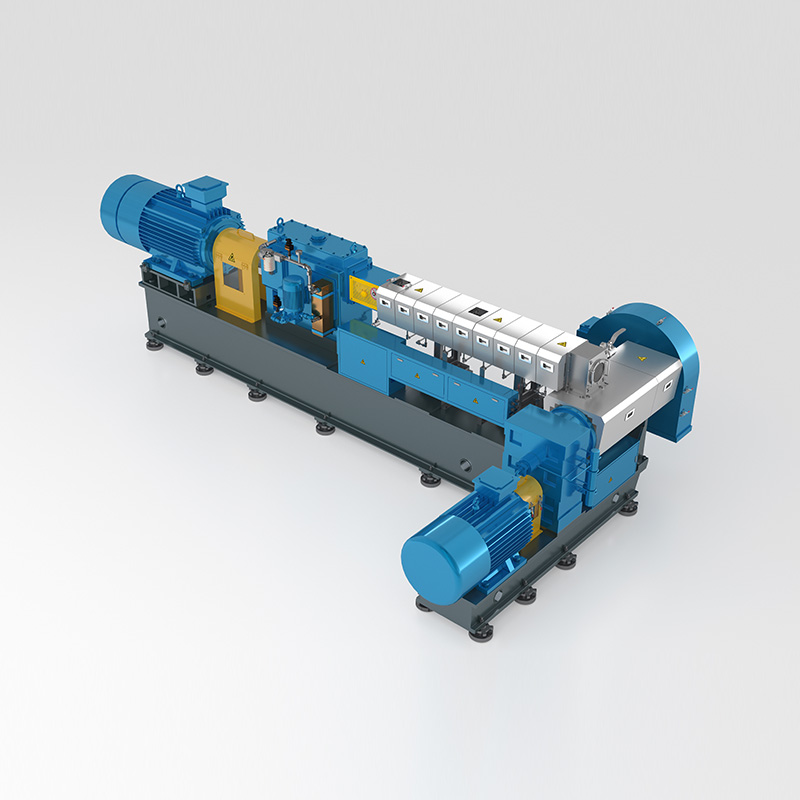 ECO omkostningseffektiv ekstruder-serie til budgetbevidste blandere ECO-serien giver et specifikt drejningsmoment på 9 Nm/cm³, hvilket giver en økonomisk mulighed for at producere modificeret ingeniørplast. Det matcher standardprodukternes behov, hvilket giver dig mulighed for at allokere budget til automatisering eller andre processtyringer, der betyder mest. Se produkt →
Ofte stillede spørgsmål
Q1. Hvad er forskellen mellem PP- og PE-pladeekstrudering?
PP-plade er stivere, mere gennemsigtig og modstår højere temperaturer, mens PE-plade giver bedre kemisk resistens og slagstyrke ved lav temperatur. De vigtigste linjeforskelle er tøndetemperatur, rulletemperatur og kølekontrol.
Q2. Hvilket tykkelsesområde kan en PP-pladeekstruderingslinje producere?
En typisk linje dækker 0,3 mm til 30 mm. Tyndt ark er afhængig af præcis rullespalte og høj linjehastighed; tykt bord har brug for langsommere hastighed og en længere kølesektion for at forhindre synkemærker.
Q3. Kan den samme linje behandle både PP og PE?
Ja, de fleste linjer kan skifte mellem PP og PE. Omstillingen kræver nye temperaturindstillingspunkter, justering af rulletemperaturen og sædvanligvis en renseblanding. Skruen skal være designet til begge smelteviskositeter.
Q4. Hvor meget koster en PP PE-pladeekstruderingslinje?
Omkostningerne afhænger af ekstruderens størrelse, dysebredde, downstream-konfiguration og automatiseringsniveau. For at få et realistisk tal, send leverandøren dine målprodukter, tykkelsesområde, bredde og årlig produktion.
Q5. Hvorfor har pladen bølgede kanter eller tykkelsesvariationer?
De almindelige årsager er ustabil smeltetemperatur, en slidt skrue eller matricelæbe, ukorrekt rullegab og uoverensstemmelse mellem aftrækshastigheden. Tjek først variationen i smeltetrykket - det peger normalt på ekstruderen eller skærmpakken.
Q6. Kan en dobbeltskruet ekstruder bruges til PP-pladeproduktion?
Ja, dobbeltskrueekstrudere bruges, når pladeformuleringen indeholder pigmenter, fyldstoffer eller genbrugsflager, der kræver intensiv blanding. De muliggør også in-line-kompoundering, der producerer karton direkte fra en brugerdefineret formulering.


